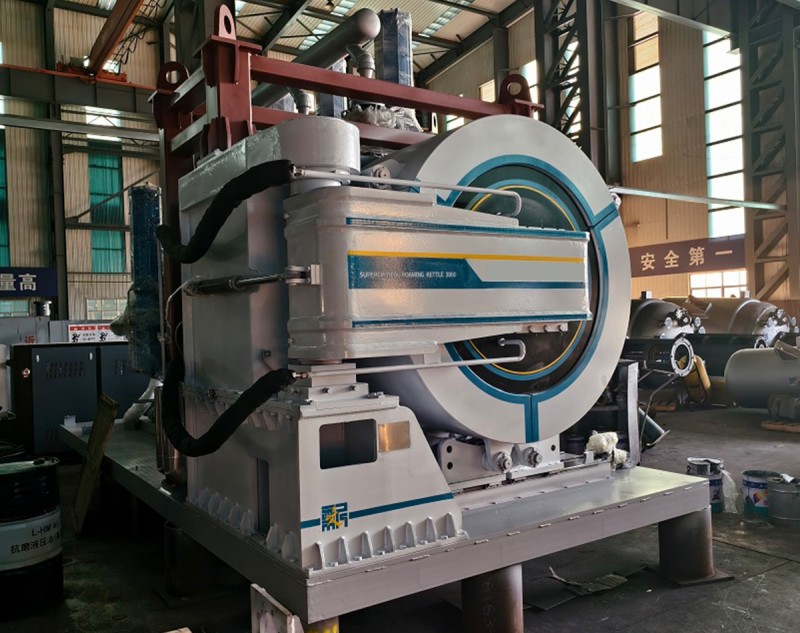
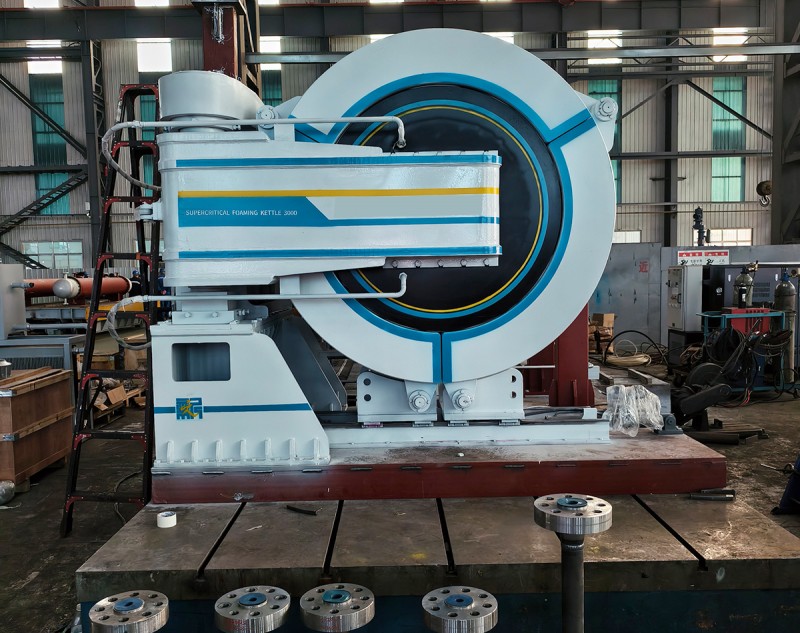
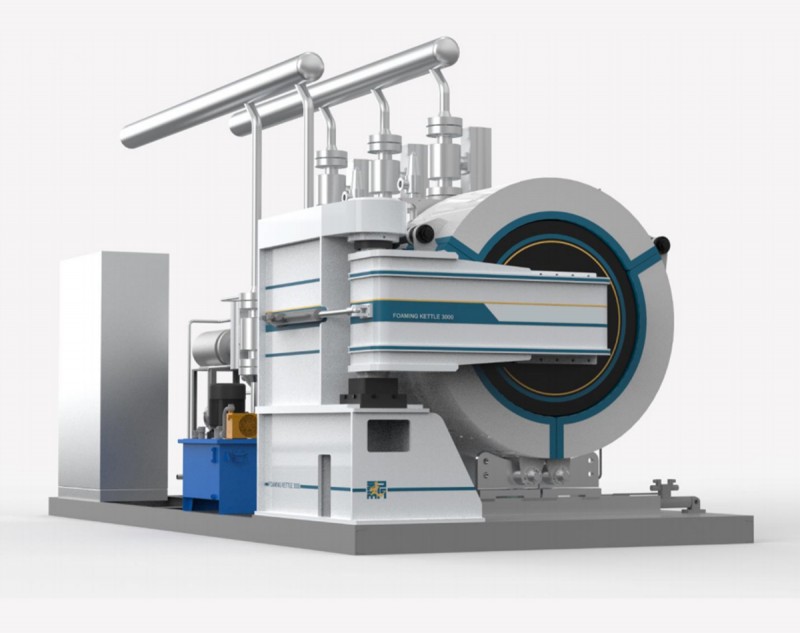
回路反应器连续化工艺改造,是将传统间歇釜式生产升级为全闭环连续化运行方案,核心目标是解决传统工艺传质差、批次波动大、强放热易飞温、安全风险高的痛点,改造后生产效率可提升,同时大幅降低危化品在线持液量,完全符合当前精细化工行业的要求。
改造前置可行性评估
正式启动改造前,先完成3项核心评估,避免盲目投入:
工艺适配性判定:优先选择气液、气液固非均相强放热反应(如催化加氢、氯化、氧化、烷基化);高粘度、易自聚、含大量高硬度固体颗粒的体系,需提前做小试流场验证,避免后续出现管路堵塞、循环泵过度磨损问题。
安全边界核算:改造前完成全体系热风险评估,明确反应z大放热速率、绝热温升参数,依托回路反应器的外置换热器大换热面积优势,将危险物料在线持液量降至原间歇工艺的1/10以下。
产能匹配测算:按目标年产能反推回路反应器的循环流量、文丘里引射能力、换热面积参数,同等产能下回路反应器的设备体积仅为传统搅拌釜的1/3,可大幅节省车间占地与设备投资。
核心改造实施路径
改造全程围绕“连续进料-强化反应-准确控温-连续出料”的闭环逻辑落地:
核心反应单元替换:拆除原有低效搅拌釜,替换为定制化回路反应器系统,核心配置包含文丘里喷射器、大流量耐腐蚀循环泵、外置换热器,通过流体仿真优化流场,实现气液两相0.5秒内超快速混合,传质效率比传统釜式提升10倍以上。
全流程连续化衔接:在前端配套连续进料模块,采用高精度计量泵将原料、催化剂按比例稳定送入回路系统;后端增设连续在线分离单元,通过旋液分离器、过滤器实现产物与催化剂的实时分离,催化剂回收率可达98%以上,直接返回回路循环复用。
温控与安全联锁升级:替换原有单点温控方案,在回路管路、换热器、反应釜等关键节点布置多点温度传感器,温控精度提升至±0.5℃;配套SIL2等级安全联锁系统,设置超温超压自动切断进料、紧急泄压淬灭功能,完全规避强放热反应的安全风险。
尾气与物料循环优化:搭建气相闭环回收回路,未反应的发泡剂/反应气体经增压后直接返回文丘里引射器循环利用,气体回收率可达90%以上;溶剂通过连续精馏单元在线脱水净化,直接返回前端进料系统复用,大幅降低三废排放与原料消耗。
改造核心收益
生产效率跃升:反应时间从传统间歇釜的数小时缩短至几十分钟,单套装置年产能可从千吨级提升至万吨级,同等产能下设备投资降低30%。
产品质量稳定:全连续化运行无批次切换波动,产物收率平均提升5%~15%,副产物生成率控制在0.5%以内,产品纯度可稳定达到99.9%以上。
安全合规升级:全静密封结构无动密封泄漏点,危化品在线存量大幅降低,完全满足当前精细化工行业的安全生产监管要求,可顺利通过连续化工艺专项验收。
运行成本下降:催化剂消耗量仅为传统工艺的20%,气体与溶剂循环复用后,单位产品原料成本降低20%~40%,长期运行的经济效益十分显著。
 当前位置 :